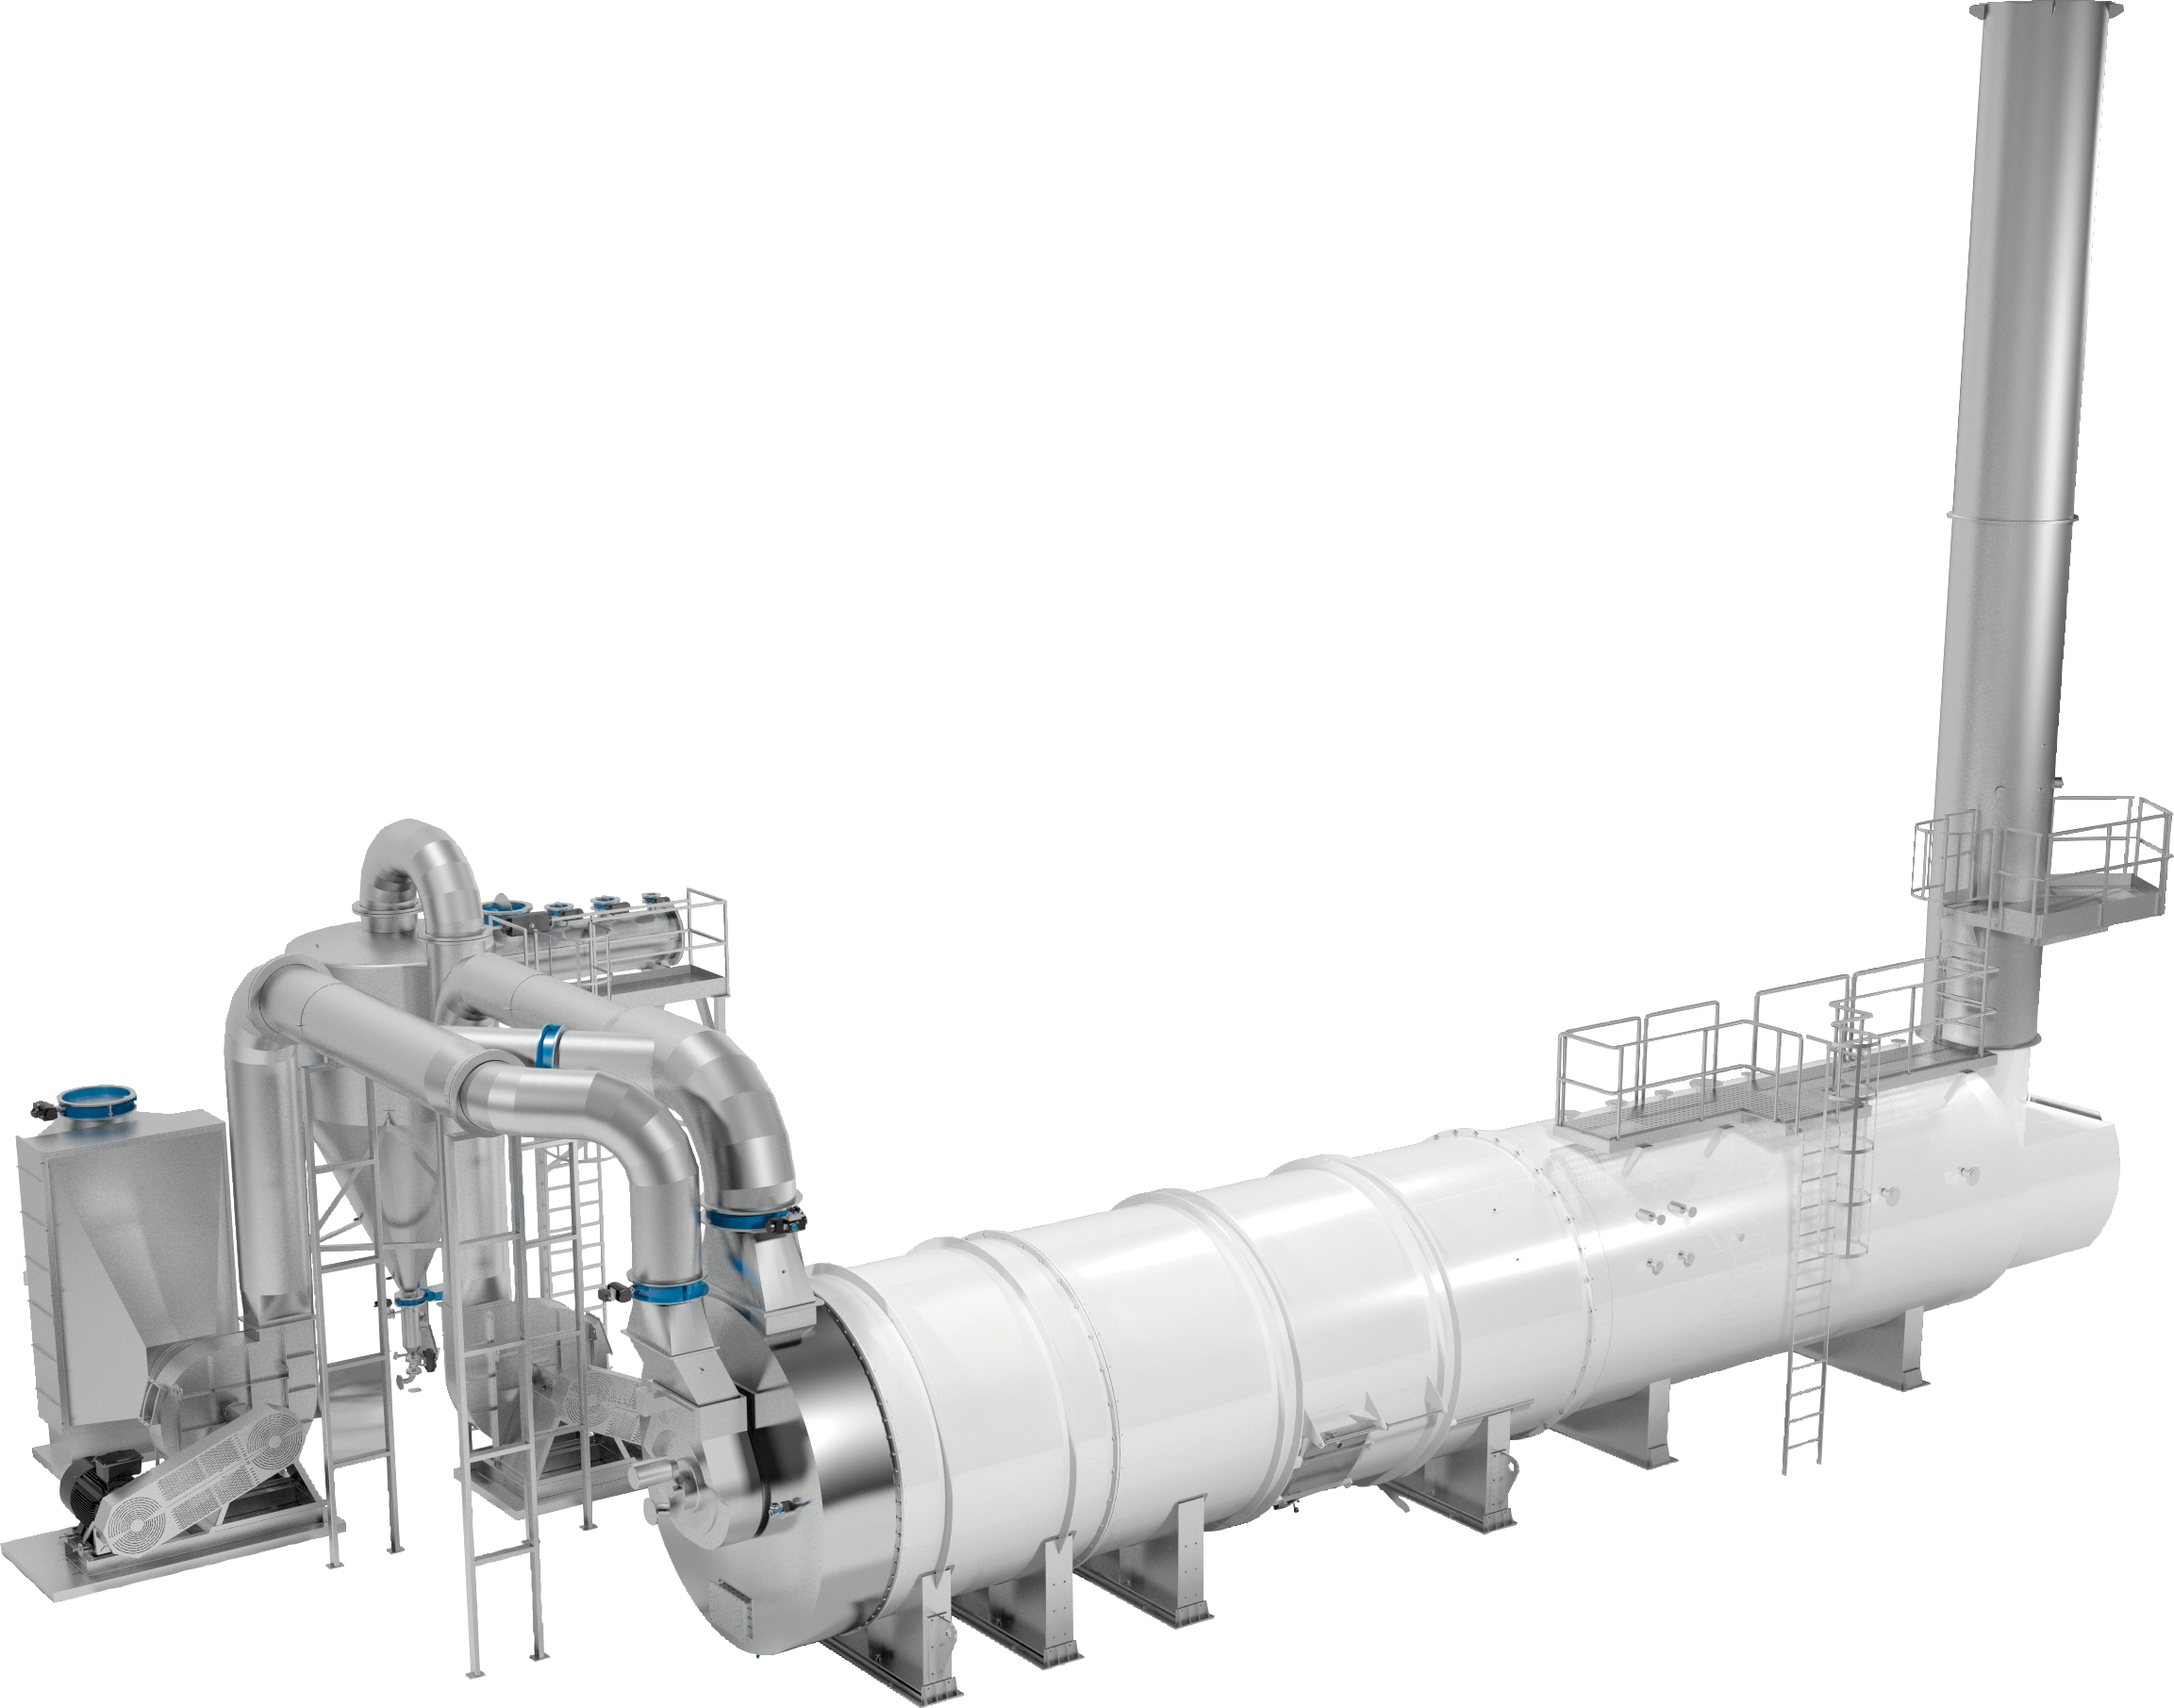
Rekuperativer thermischer Oxidator
Der Haarslev Rekuperative thermische Oxidator beseitigt Geruchsemissionen aus Anlagen der Tierkörperverwertung (und anderen industriellen Prozessen), indem er VOC-beladene Dämpfe bei sehr hohen Temperaturen in Gegenwart von Sauerstoff oxidiert. Das System wandelt komplexe organische Verbindungen in CO₂ und H₂O um und gewährleistet eine Geruchsreduzierung von mehr als 99 %. Ein Rauchgaskessel gewinnt Wärme aus den austretenden heißen Gasen zurück, um wertvollen Dampf zu erzeugen. Damit ist dies eine energieeffiziente Lösung für Anlagen mit hohem Dampfbedarf und strengen Umweltanforderungen.
Haupteinsatzgebiete
- 01
Dämpfe aus Kochern und Trocknern aus der Tierkörperverwertung
- 02
Abluft mit VOCs aus Tierkörperverwertungslinien
- 03
Nicht kondensierbare Gase aus Kondensatoren
- 04
Industrielle Anwendungen zur Geruchsbekämpfung
Gebaut für
Leistung
- 01Die mit speziellen keramischen Feuerfestmaterialien ausgekleidete Brennkammer gewährleistet eine zuverlässige Hochtemperaturoxidation von Prozessdämpfen.
- 02Die automatische Regelung des Eintrittsdampfs gewährleistet trotz schwankender Dampflasten von Prozessanlagen stabile Verbrennungsbedingungen.
- 03Für die Brenner kann nahezu jede Art von Brennstoff verwendet werden, was Flexibilität bei unterschiedlichen Energie- und Kostenbedingungen ermöglicht.
- 04Der Abgaskessel nutzt die Wärmeenergie aus Abgasen zur Erzeugung von wertvollem Dampf und senkt so die gesamten Energiekosten.
- 05Ideal für Anlagen mit hohem Dampfbedarf, die Emissionskontrolle mit Dampferzeugung in einem einzigen integrierten System kombinieren.
Steuerung der Oxidatorleistung
CORE-OXI stabilisiert die Verbrennungstemperatur, den Sauerstoffgehalt und die Dampferhöhungsraten, um eine konsistente >99%ige Geruchsreduzierung zu gewährleisten. Es optimiert den Brennstoffverbrauch des Brenners, verbessert die Effizienz der Wärmerückgewinnung und gewährleistet einen sicheren Betrieb bei schwankenden Dampflasten. Automatisierte Alarmbearbeitung und Echtzeitüberwachung reduzieren die Arbeitsbelastung der Bediener und unterstützen die Einhaltung der umweltrechtlichen Anforderungen.