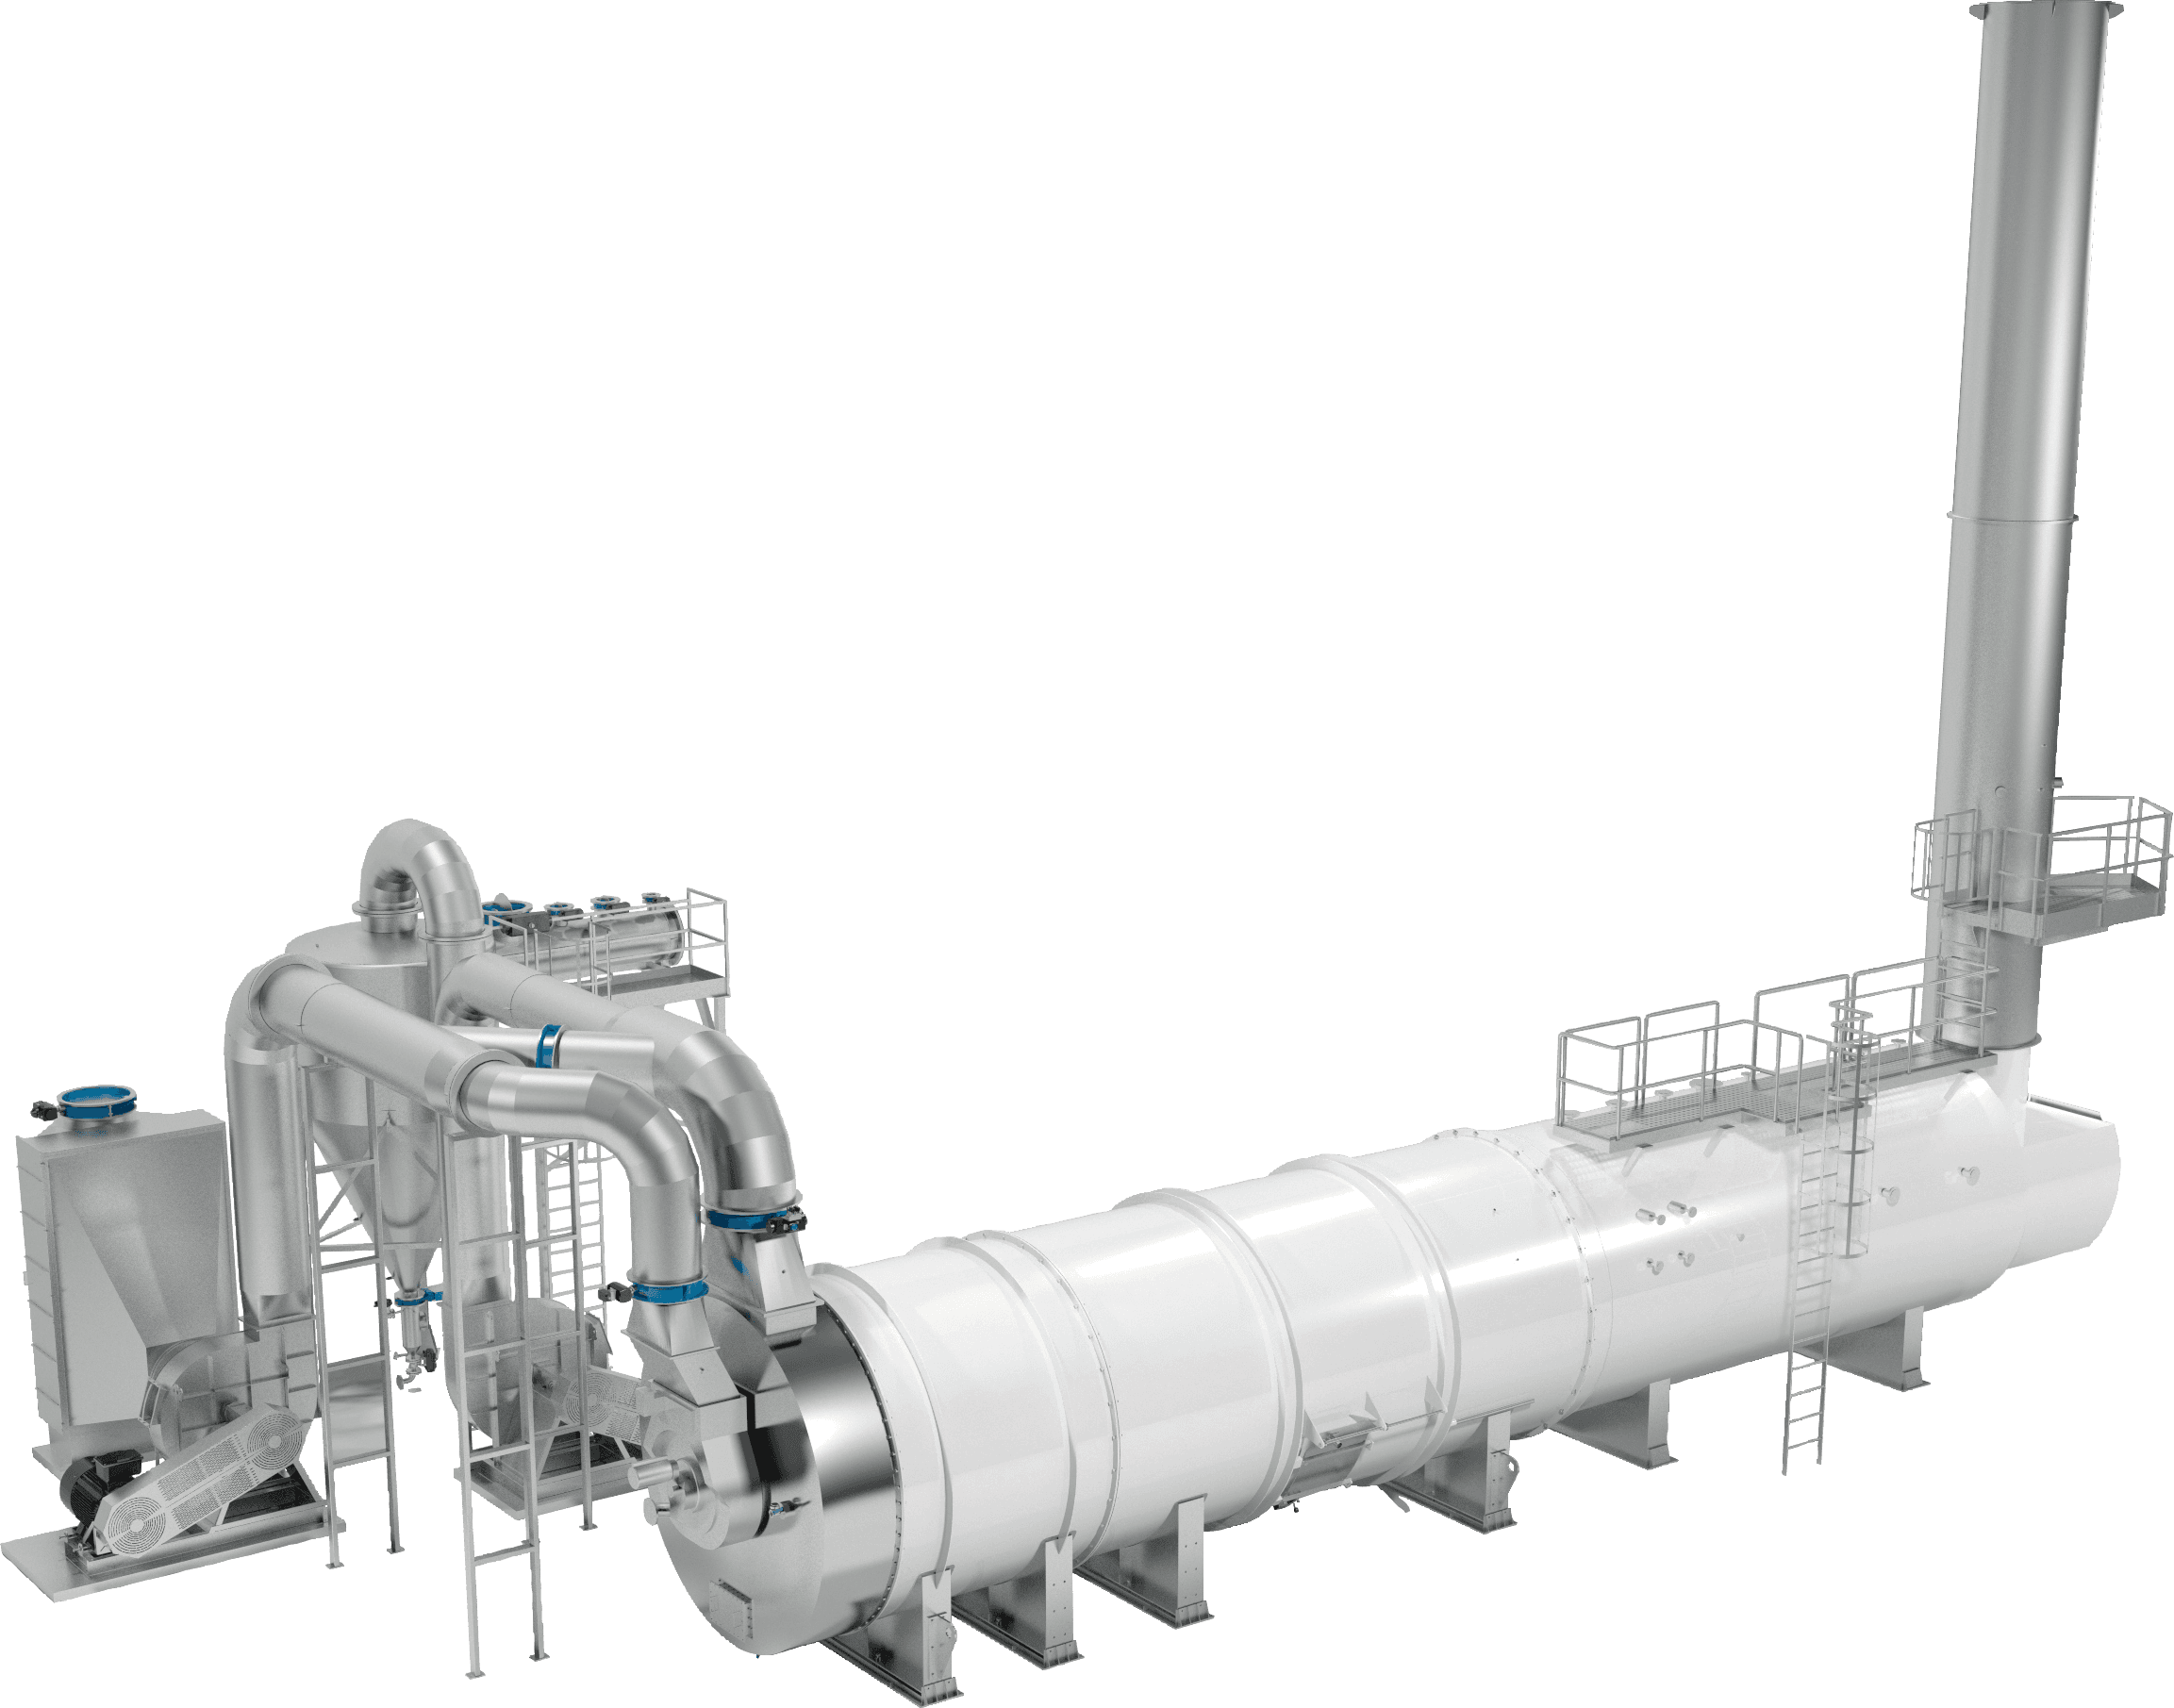
Oxidador térmico recuperativo
O Haarslev Oxidador térmico recuperativo elimina as emissões de odor de instalações de processamento de subprodutos (e de outros processos industriais) por meio da oxidação de vapores carregados de COV em temperaturas muito elevadas, na presença de oxigênio. O sistema converte compostos orgânicos complexos em CO₂ e H₂O, garantindo reduções de odor superiores a 99%. Uma caldeira de gases de combustão recupera o calor dos gases quentes de saída para gerar vapor valioso, tornando esta uma solução energeticamente eficiente para instalações com alta demanda de vapor e sujeitas a rigorosos requisitos ambientais.
Principais usos
- 01
Vapores do processamento de subprodutos provenientes de digestores e secadores
- 02
Ar com VOCs provenientes de linhas de processamento de subprodutos
- 03
Gases não condensáveis dos condensadores
- 04
Aplicações industriais de controle de odor
Projetado para
desempenho
- 01A câmara de combustão revestida com materiais refratários cerâmicos especiais assegura a oxidação confiável, em alta temperatura, dos vapores do processo.
- 02O controle automático do vapor de entrada mantém condições de combustão estáveis, apesar das cargas de vapor flutuantes provenientes dos equipamentos de processo.
- 03Quase qualquer tipo de combustível pode ser usado nos queimadores, proporcionando flexibilidade sob diferentes condições de energia e custo.
- 04A caldeira de gases de combustão captura energia térmica dos gases de exaustão para gerar vapor valioso, reduzindo os custos gerais de energia.
- 05Ideal para plantas com grandes necessidades de vapor, combinando controle de emissões com geração de vapor em um único sistema integrado.
Controle de desempenho do oxidador
CORE-OXI estabiliza a temperatura de combustão, os níveis de oxigênio e as taxas de alimentação de vapor para garantir uma redução consistente de odores superior a 99%. Otimiza o uso de combustível do queimador, melhora a eficiência da recuperação de calor e mantém uma operação segura sob cargas de vapor flutuantes. O gerenciamento automatizado de alarmes e o monitoramento em tempo real reduzem a carga de trabalho dos operadores e contribuem para a conformidade com os requisitos ambientais.