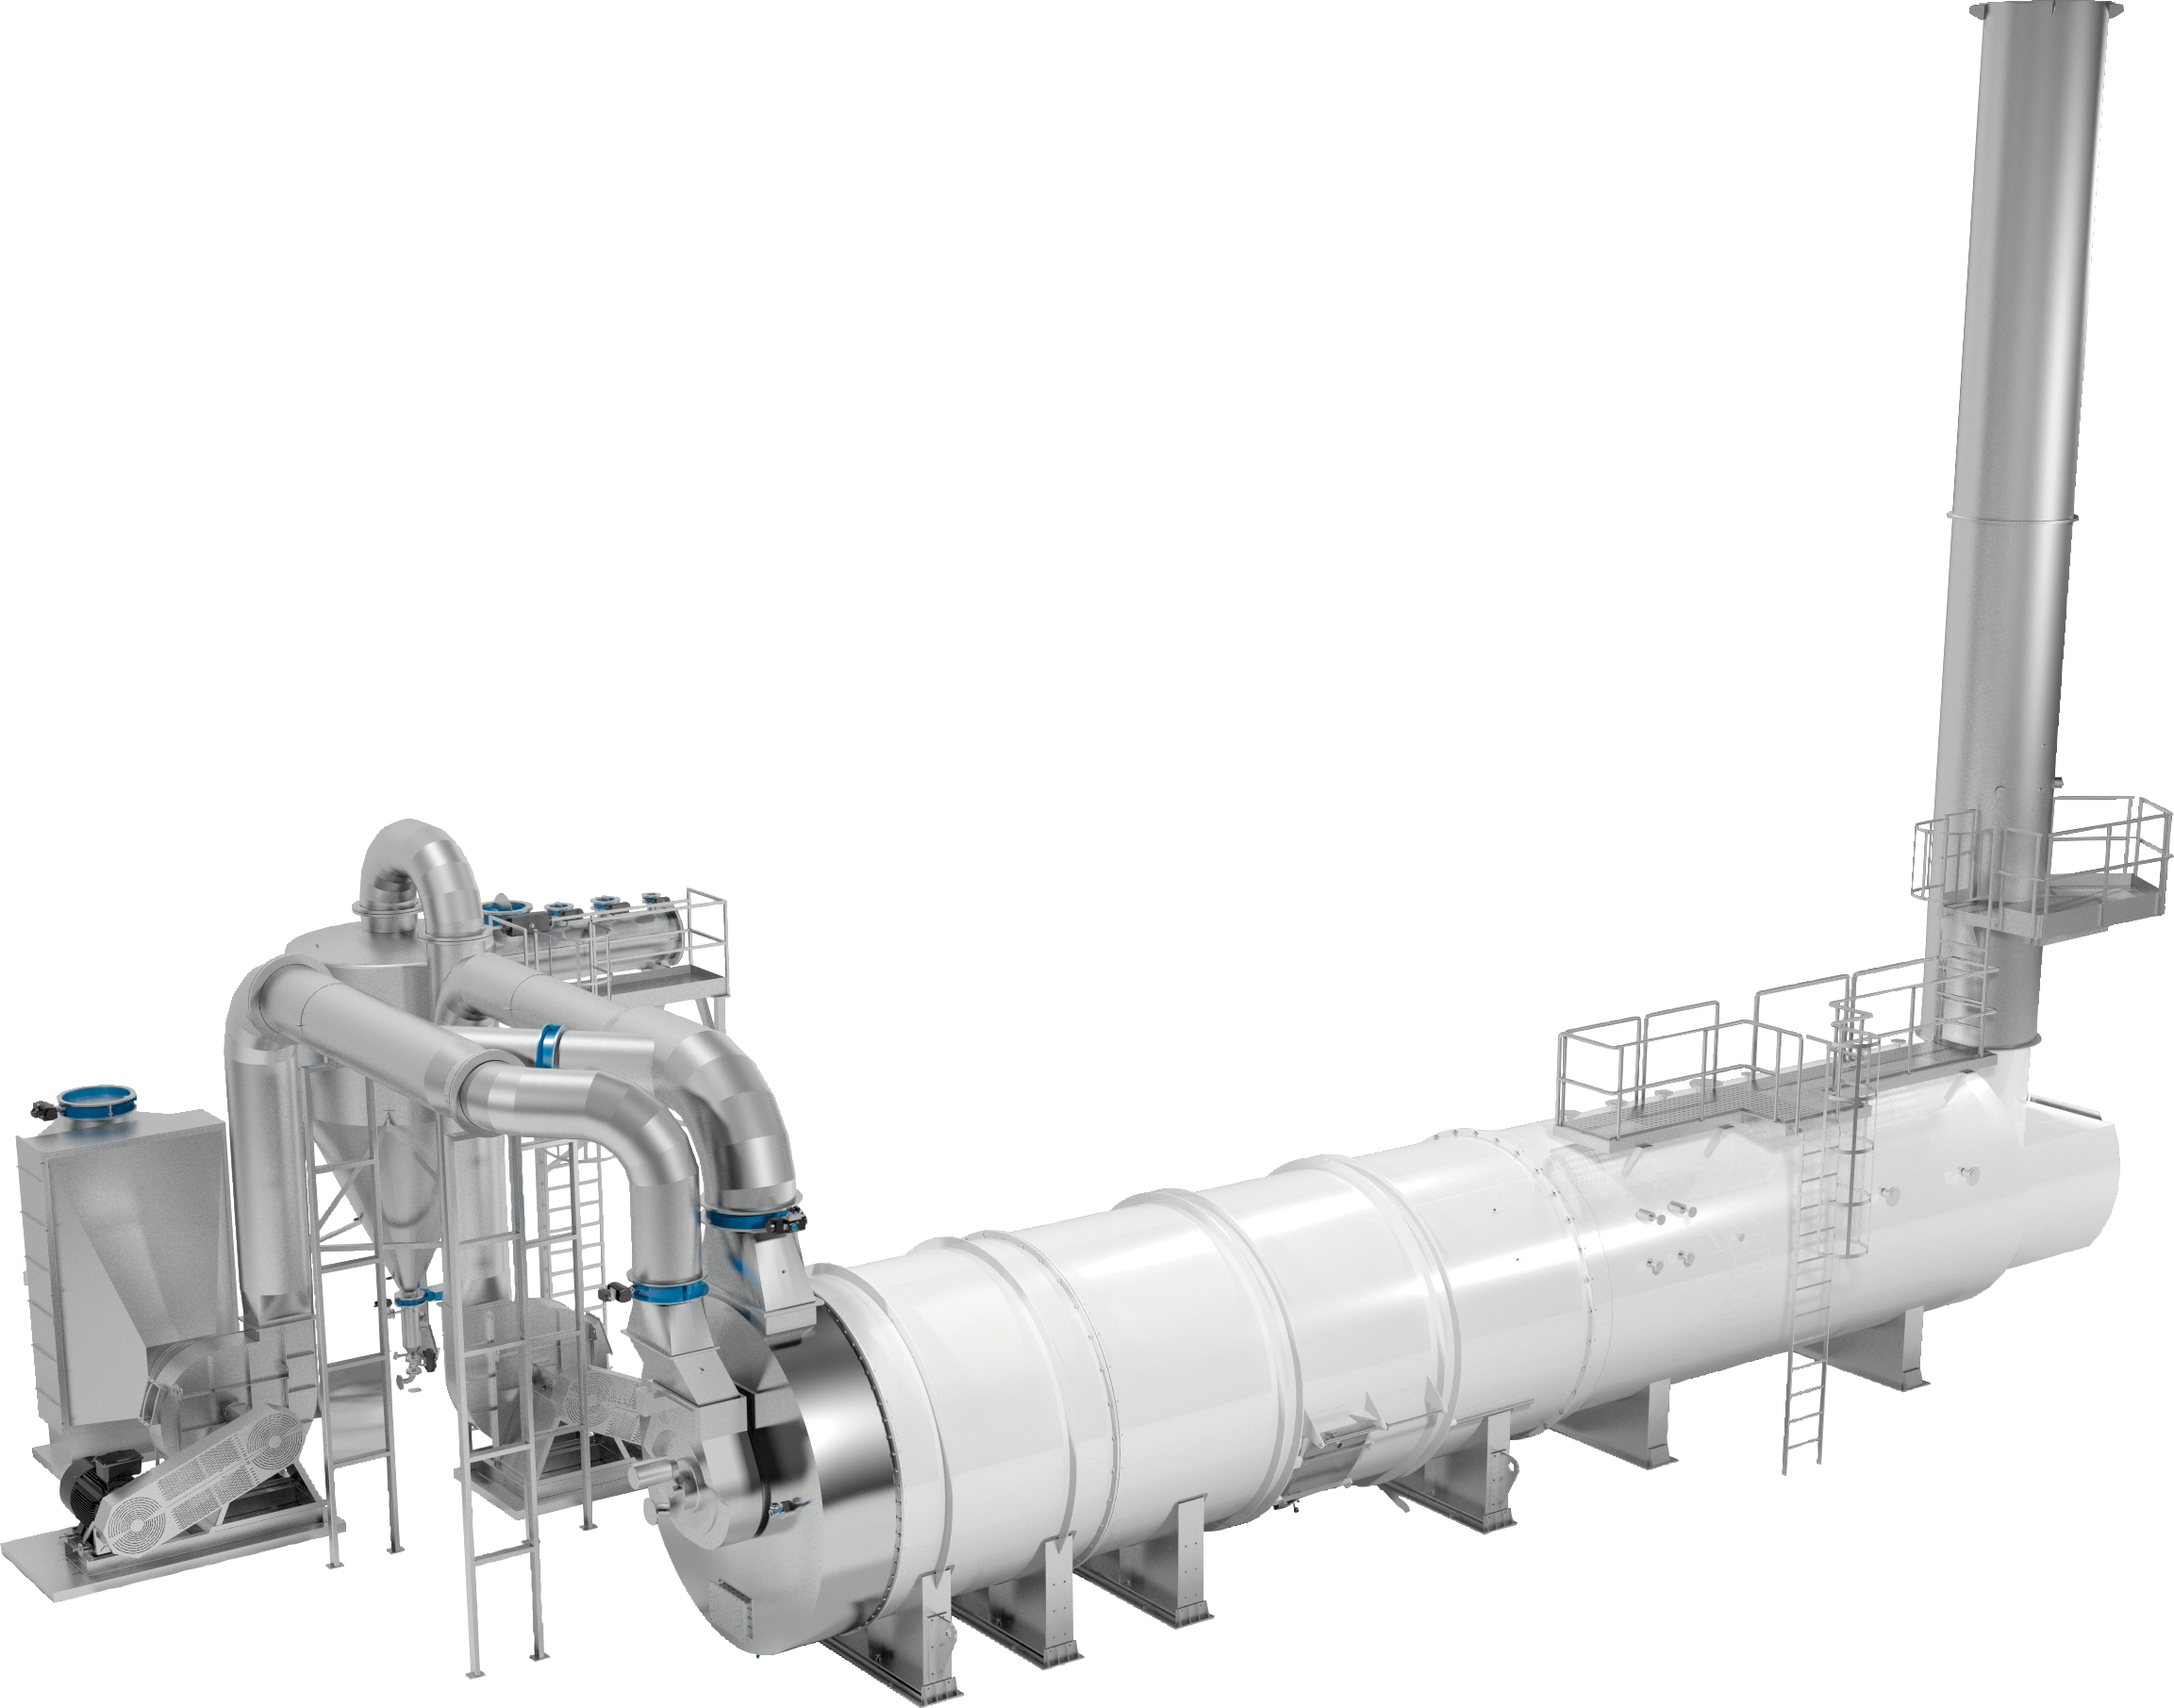
Oxidador térmico recuperativo
El Haarslev Recuperative Thermal Oxidizer elimina las emisiones de olor de las instalaciones de extracción de subproductos de la carne (y otros procesos industriales) al oxidar los vapores cargados de compuestos orgánicos volátiles (COV) a temperaturas muy altas en presencia de oxígeno. El sistema convierte compuestos orgánicos complejos en CO₂ y H₂O, asegurando reducciones de olor de más del 99%. Una caldera de gases de combustión recupera calor de los gases calientes salientes para generar vapor valioso, convirtiéndolo en una solución eficiente en términos energéticos para instalaciones con alta demanda de vapor y que enfrentan estrictos requisitos medioambientales.
Usos principales
- 01
Vapores de extracción de subproductos procedentes de cocedores y secadores
- 02
Aire con COV procedente de líneas de extracción de subproductos
- 03
Gases no condensables de los condensadores
- 04
Aplicaciones industriales de control de olor
Diseñado para
el rendimiento
- 01La cámara de combustión revestida con materiales refractarios cerámicos especiales garantiza una oxidación fiable a alta temperatura de los vapores de proceso.
- 02El control automático del vapor de entrada mantiene condiciones de combustión estables a pesar de las fluctuaciones de carga de vapor de los equipos de proceso.
- 03Casi cualquier tipo de combustible puede utilizarse en los quemadores, lo que proporciona flexibilidad ante diferentes condiciones energéticas y de costo.
- 04La caldera de gases de combustión captura energía térmica de los gases de escape para generar vapor valioso, lo que reduce los costos energéticos generales.
- 05Ideal para plantas con grandes necesidades de vapor, combinando el control de emisiones con la generación de vapor en un único sistema integrado.
Control del rendimiento del oxidador
CORE-OXI estabiliza la temperatura de combustión, los niveles de oxígeno y los caudales de alimentación de vapor para garantizar una reducción constante de olores superior al 99 %. Optimiza el uso de combustible del quemador, mejora la eficiencia de recuperación de calor y mantiene un funcionamiento seguro ante cargas de vapor fluctuantes. La gestión automatizada de alarmas y la monitorización en tiempo real reducen la carga de trabajo del operador y contribuyen al cumplimiento de los requisitos medioambientales.