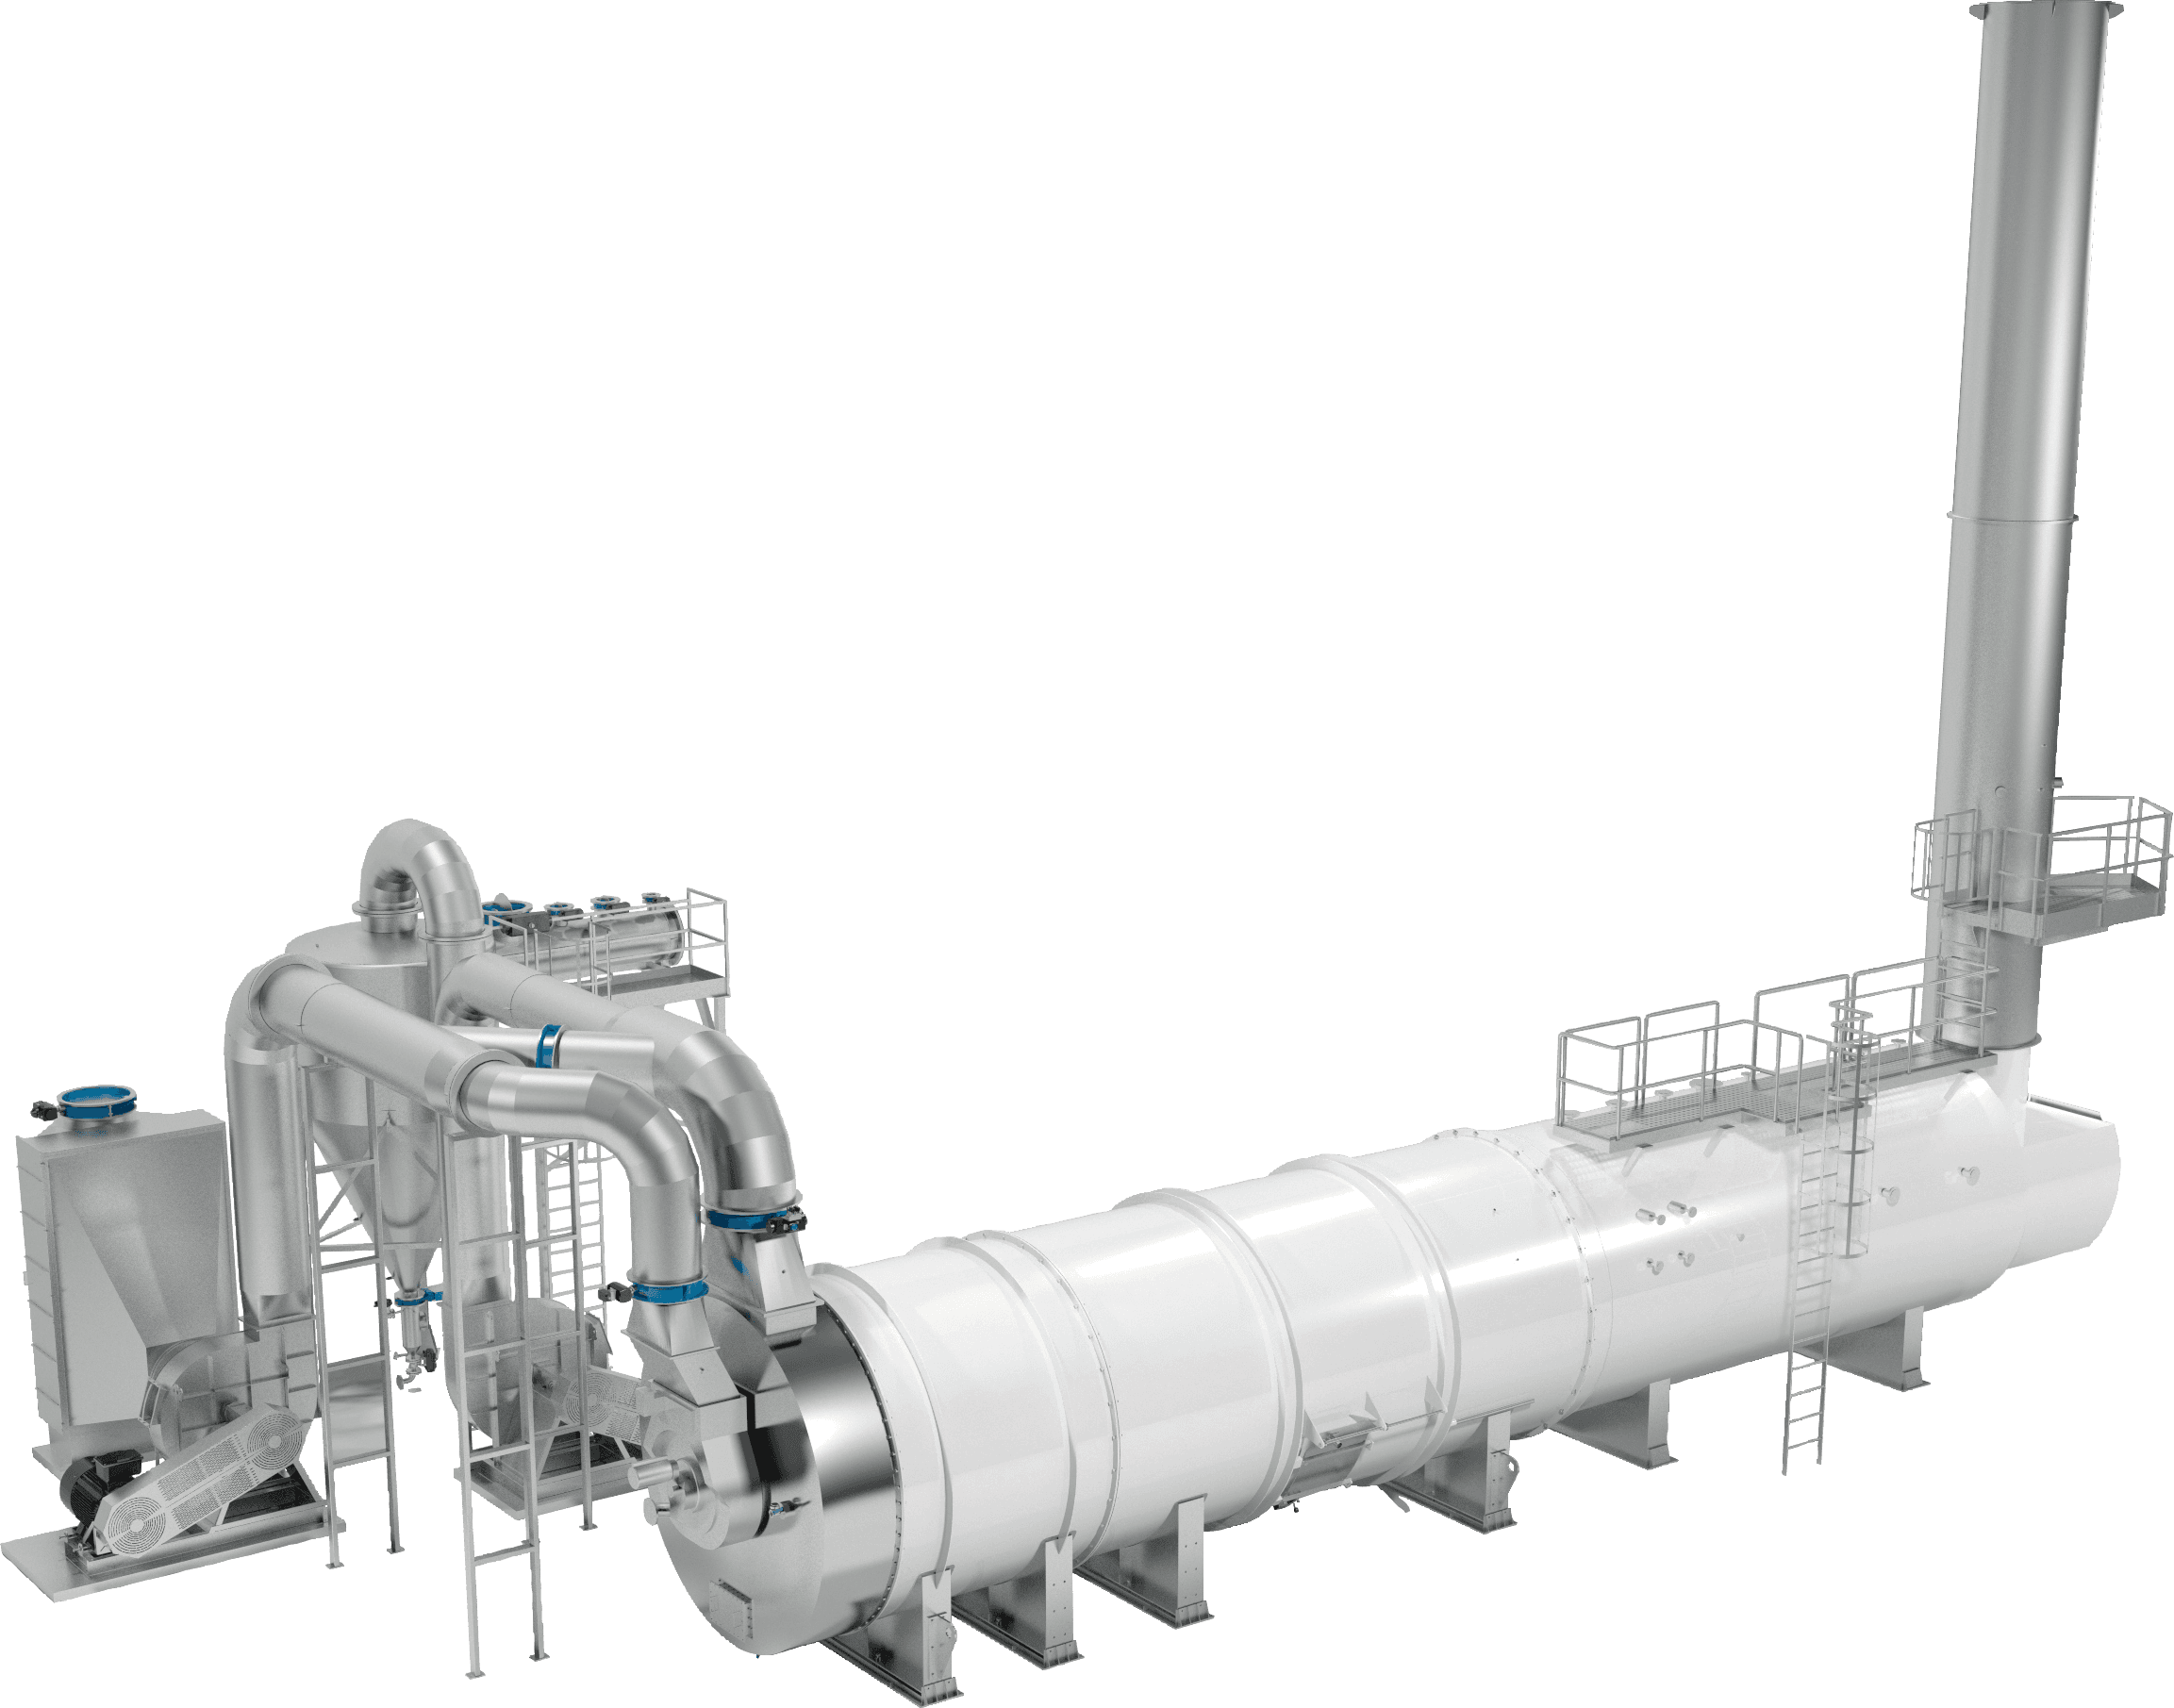
Oxydateur thermique récupératif
L'Haarslev Oxydateur thermique récupératif élimine les émissions d'odeurs des installations de transformation / valorisation des sous-produits animaux (et d'autres procédés industriels) en oxydant à très haute température, en présence d'oxygène, les vapeurs chargées en COV. Le système transforme les composés organiques complexes en CO₂ et H₂O, assurant une réduction des odeurs de plus de 99 %. Une chaudière sur fumées récupère la chaleur des gaz chauds sortants afin de produire de la vapeur précieuse, ce qui en fait une solution écoénergétique pour les installations ayant d'importants besoins en vapeur et soumises à des exigences environnementales strictes.
Principales utilisations
- 01
Vapeurs issues de la transformation / valorisation des sous-produits animaux provenant des cuiseurs et des sécheurs
- 02
Air contenant des COV provenant des lignes de transformation / valorisation des sous-produits animaux
- 03
Gaz non condensables provenant des condenseurs
- 04
Applications industrielles de traitement des odeurs
Conçu pour
la performance
- 01La chambre de combustion revêtue de matériaux réfractaires céramiques spéciaux assure une oxydation fiable à haute température des vapeurs de procédé.
- 02La régulation automatique de la vapeur d’entrée maintient des conditions de combustion stables malgré les charges de vapeur fluctuantes provenant des équipements de procédé.
- 03Presque tous les types de combustibles peuvent être utilisés pour les brûleurs, offrant une flexibilité dans différentes conditions énergétiques et économiques.
- 04La chaudière de gaz de combustion récupère l'énergie thermique des gaz d'échappement afin de produire une vapeur précieuse, réduisant ainsi les coûts énergétiques globaux.
- 05Idéal pour les installations nécessitant de grandes quantités de vapeur, combinant le contrôle des émissions et la production de vapeur dans un seul système intégré.
Contrôle des performances de l'oxydateur
CORE-OXI stabilise la température de combustion, les niveaux d’oxygène et les débits d’alimentation en vapeur afin d’assurer une réduction constante des odeurs supérieure à 99 %. Il optimise la consommation de combustible du brûleur, améliore l’efficacité de récupération de chaleur et garantit un fonctionnement sûr malgré les fluctuations de charge de vapeur. La gestion automatisée des alarmes et la surveillance en temps réel réduisent la charge de travail des opérateurs et contribuent au respect des exigences environnementales.